2.5 Gráficos de Controle por Atributo
Muitas características da qualidade não podem ser expressas em termos de valores numéricos. Por exemplo, dizer se uma peça é ou não defeituosa. Características deste tipo são denominadas atributos.
5.1 - Gráfico $p$ - proporção ou fração de defeituosos
A fração de defeituosos p se define como o número de itens defeituosos (não conformes) na amostra dividido pelo número de itens da amostra. O valor amostral de p registra-se como uma fração do tamanho do subgrupo.
A fração de defeituosos p poderá estar referida a amostras de tamanhos fixos n coletadas regularmente, ou também poderá se referir ao 100$\char37$ da produção num determinado intervalo de tempo (por exemplo, uma hora, um dia, etc.). Isso significa que os subgrupos podem, em princípio, ter tamanho variável. Como consequência da variabilidade do tamanho amostral os limites de controle também terão amplitude variável.
A caracterização de um item como defeituoso ou não defeituoso poderá depender da observação de uma ou de várias características de qualidade. Neste caso o item poderá ter vários tipos de defeitos, e, em muitas circunstâncias será relevante a classificação dos defeitos por importância diferenciada, sugerindo a utilização de gráficos por demérito.
Assim, podemos construir os gráficos para proporção das seguintes formas
- Tamanho amostral constante;
- Tamanho amostral variável;
- Com a média amostral ($\overline{n}$);
- Com a média dos defeituosas ($\overline{p}$).
A construção dos gráficos p só é possível se as seguintes condições forem satisfeitas:
$$n \ast \overline{p} \geq 5$$
$$n \ast (1-\overline{p}) \geq 5$$
1. Tamanho amostral constante
A Linha Central e os Limites de Controle são determinados, na forma:
$$LSC = p^{\prime}+3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{n}}$$
$$LC = p^{\prime}$$
$$LIC = p^{\prime}-3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{n}}$$
2. Tamanho amostral variável
Os limites de controle são (para a i-ésima amostra):
$$LSC = p^{\prime}+3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{n_i}}$$
$$LIC = p^{\prime}-3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{n_i}}$$
em que ni = tamanho da i-ésima amostra.
3. Com a média amostral ($\overline{n}$)
Definimos
$$\overline{n} = \dfrac{(n_1 + \ldots + n_m)}{m}$$
em que ni = tamanho da i-ésima amostra e m é o número de amostras.
Os limites de controle são:
$$LSC = p^{\prime}+3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{\overline{n}}}$$
$$LIC = p^{\prime}-3\sqrt{\dfrac{p^{\prime}(1-p^{\prime})}{\overline{n}}}$$
4. Com a média dos defeituosos ($\overline{p}$)
Definimos
$$\overline{p} = \dfrac{(p_1 + \ldots + p_m)}{m}$$
onde pi = proporção de defeituosos na i-ésima amostra e m é o número de amostras.
Assim, os limites de controle (de amplitude 3σ ) e linha média são:
$$LSC = \overline{p} + 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n}}$$
$$LC = \overline{p}$$
$$LIC = \overline{p} - 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n}}$$
Exemplo 5.1.1
Uma fábrica de suco de laranja apresentou os seguintes dados quanto ao número de latas amassadas (defeituosas), (ver Tabela 2.5.1). Nesse exemplo temos tamanho da amostra $n = 50$.
| Amostras | Número de Defeituosos (Di) | Fração de Defeituosos (pi) |
|---|---|---|
| 1 | 12 | 0,24 |
| 2 | 15 | 0,30 |
| 3 | 8 | 0,16 |
| 4 | 10 | 0,20 |
| 5 | 4 | 0,08 |
| 6 | 7 | 0,14 |
| 7 | 16 | 0,32 |
| 8 | 9 | 0,18 |
| 9 | 14 | 0,28 |
| 10 | 10 | 0,20 |
| 11 | 5 | 0,10 |
| 12 | 6 | 0,12 |
| 13 | 17 | 0,34 |
| 14 | 12 | 0,24 |
| 15 | 22 | 0,44 |
| 16 | 8 | 0,16 |
| 17 | 10 | 0,20 |
| 18 | 5 | 0,10 |
| 19 | 13 | 0,26 |
| 20 | 11 | 0,22 |
| 21 | 20 | 0,40 |
| 22 | 18 | 0,36 |
| 23 | 24 | 0,48 |
| 24 | 15 | 0,30 |
| 25 | 9 | 0,18 |
| 26 | 12 | 0,24 |
| 27 | 7 | 0,14 |
| 28 | 13 | 0,26 |
| 29 | 9 | 0,18 |
| 30 | 6 | 0,12 |
Tabela 2.5.1: Latas amassadas na fábrica de suco de laranja
$$\overline{p} = \dfrac{\sum_{i=1}^{m}p_i}{m} = \dfrac{\sum_{i=1}^{30}p_i}{30} = \dfrac{6,94}{30} = 0,2313$$
Notação: Aqui consideraremos ni como sendo o tamanho de cada amostra e m o número de amostras. Para este exemplo temos $n_i = 50$ para todo $i$ (tamanhos iguais) e $m = 30$.
Verificação para grandes amostras:
$$n_i \ast \overline{p} = 50 \ast (0,2313) = 11,565 \geq 5$$
$$n_i \ast (1-\overline{p}) = 50 \ast (0,7687) = 38,435 \geq 5$$
Gráfico p
$$LSC = \overline{p} + 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,2313 + 3\sqrt{\dfrac{0,2313(1-0,2313)}{50}} = 0,41$$
$$LC = \overline{p} = 0,2313$$
$$LIC = \overline{p} - 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,2313 - 3\sqrt{\dfrac{0,2313(1-0,2313)}{50}} = 0,052$$
A seguir temos os resultados obtidos pelo Software Action para esse exemplo.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 0.2313 | 0.0524 | 0.4102 |
Tabela 2.5.2: Gráfico de proporções para o refugo

Figura 2.5.1: Gráfico p.
Verificamos, no gráfico de proporção para refugo, que os pontos 15 e 23 encontram-se fora do limite superior de controle indicando a existência de causas especiais de variação. Após a análise destes pontos eles foram retirados da amostras e novos limites de controle foram calculados.
$$\overline{p} = \dfrac{\sum_{i=1}^{28}p_i}{28} = \dfrac{6,02}{28} = 0,215$$
Com isso, os limites de controle são
$$LSC = \overline{p} + 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,215 + 3\sqrt{\dfrac{0,215(1-0,215)}{50}} = 0,389$$
$$LC = \overline{p} = 0,215$$
$$LIC = \overline{p} - 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,215 - 3\sqrt{\dfrac{0,215(1-0,215)}{50}} = 0,041$$
A seguir temos os resultados obtidos pelo Software Action e o gráfico sem os pontos 15 e 23, com os limites de controle revisados.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 0.215 | 0.0407 | 0.3893 |
Tabela 2.5.3: Gráfico de proporções para o refugo (sem os pontos 15 e 23)

Figura 2.5.2: Gráfico p, com os limites revisados.
Podemos notar que, apesar da retirada dos pontos fora dos limites de controle e o cálculo dos limites de controle revisados, ainda existe um ponto fora dos novos limites indicando a presença de causa especial de variação. Após a tomada de uma ação para a correção dessa causa especial, novos dados foram coletados e um novo gráfico foi gerado. Estes novos dados são mostrados na tabela a seguir.
| Amostras | Defeituosos | Fração de Defeituosos (pi) |
|---|---|---|
| 31 | 9 | 0,18 |
| 32 | 6 | 0,12 |
| 33 | 12 | 0,24 |
| 34 | 5 | 0,1 |
| 35 | 6 | 0,12 |
| 36 | 4 | 0,08 |
| 37 | 5 | 0,1 |
| 38 | 3 | 0,06 |
| 39 | 7 | 0,14 |
| 40 | 6 | 0,12 |
| 41 | 2 | 0,04 |
| 42 | 4 | 0,08 |
| 43 | 3 | 0,06 |
| 44 | 6 | 0,12 |
| 45 | 5 | 0,1 |
| 46 | 4 | 0,08 |
| 47 | 8 | 0,16 |
| 48 | 5 | 0,1 |
| 49 | 6 | 0,12 |
| 50 | 7 | 0,14 |
| 51 | 5 | 0,1 |
| 52 | 6 | 0,12 |
| 53 | 3 | 0,06 |
| 54 | 4 | 0,08 |
Tabela 2.5.3: Dados adicionais
$$\overline{p} = \dfrac{\sum_{i=1}^{24}p_i}{24} = \dfrac{2,62}{24} = 0,10917$$
Assim, os limites de controle para os novos dados são
$$LSC = \overline{p} + 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,10917 + 3\sqrt{\dfrac{0,10917(1-0,10917)}{50}} = 0,24147$$
$$LC = \overline{p} = 0,10917$$
$$LIC = \overline{p} - 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,10917 - 3\sqrt{\dfrac{0,10917(1-0,10917)}{50}} = 0$$
A seguir temos os resultados obtidos pelo Software Action.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 0.1092 | 0 | 0.2415 |
Tabela 2.5.4: Gráfico de proporções para o refugo (dados adicionais)

Figura 2.5.3: Gráfico p, com dados adicionados.
Podemos verificar no gráfico da Figura 2.5.3 que, após a ação sobre a causa especial de variação seguida da coleta de novos dados o processo encontra-se sob controle estatístico.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
Exemplo 5.1.2
Temos a seguir dados sobre defeitos de inclusão de areia de moldes de eixo-comando.
| Amostras | Total Fundido (ni) | Defeitos de inclusão (Di) |
|---|---|---|
| 1 | 1536 | 33 |
| 2 | 1536 | 49 |
| 3 | 1536 | 31 |
| 4 | 1536 | 52 |
| 5 | 1536 | 30 |
| 6 | 1536 | 26 |
| 7 | 1520 | 51 |
| 8 | 1488 | 25 |
| 9 | 1344 | 41 |
| 10 | 944 | 18 |
| 11 | 1152 | 22 |
| 12 | 1152 | 13 |
| 13 | 1683 | 13 |
| 14 | 1700 | 25 |
| 15 | 1700 | 62 |
| 16 | 1870 | 15 |
| 17 | 1140 | 30 |
| 18 | 1152 | 26 |
| 19 | 1140 | 4 |
| 20 | 1128 | 23 |
| 21 | 1152 | 10 |
| 22 | 1128 | 6 |
| 23 | 1152 | 21 |
| 24 | 1152 | 21 |
| 25 | 1152 | 7 |
| 26 | 1152 | 22 |
| 27 | 1152 | 23 |
| 28 | 1140 | 16 |
| 29 | 1140 | 15 |
| 30 | 1128 | 18 |
Tabela 2.5.5: Defeitos de inclusão de areia
Notação: Aqui consideraremos ni como sendo o tamanho de cada amostra e n o número de amostras. Para este exemplo, $n_i$ assume valores diferentes para cada amostra e $n = 30$.
Gráfico p
Calculamos agora o Limite Superior e o Limite Inferior para a primeira amostra (Amostra 1) em que $n_i = 1536$.
$$LC = \overline{p} = \dfrac{\sum_{i=1}^{30}Di}{\sum_{i=1}^{30}ni} = \dfrac{748}{39777} = 0,018804$$
$$LSC = \overline{p} + 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,018804 + 3\sqrt{\dfrac{0,018804(1-0,018804)}{1536}} = 0,02920$$
$$LIC = \overline{p} - 3\sqrt{\dfrac{\overline{p}(1-\overline{p})}{n_i}} = 0,018804 - 3\sqrt{\dfrac{0,018804(1-0,018804)}{1536}} = 0,00841$$
O mesmo procedimento deve ser feito para todas as outras amostras.
A seguir apresentamos os resultados obtidos pelo Software Action para todas essas amostras.
| Linha de centro | Limite Inferior | Limite Superior | Fração de Defeituosos |
|---|---|---|---|
| 0.0188048 | 0.0084071 | 0.0292026 | 0.0214844 |
| 0.0188048 | 0.0084071 | 0.0292026 | 0.031901 |
| 0.0188048 | 0.0084071 | 0.0292026 | 0.0201823 |
| 0.0188048 | 0.0084071 | 0.0292026 | 0.0338542 |
| 0.0188048 | 0.0084071 | 0.0292026 | 0.0195312 |
| 0.0188048 | 0.0084071 | 0.0292026 | 0.0169271 |
| 0.0188048 | 0.0083525 | 0.0292571 | 0.0335526 |
| 0.0188048 | 0.0082407 | 0.0293689 | 0.0168011 |
| 0.0188048 | 0.0076892 | 0.0299205 | 0.030506 |
| 0.0188048 | 0.0055417 | 0.032068 | 0.0190678 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0190972 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0112847 |
| 0.0188048 | 0.0088716 | 0.0287381 | 0.0077243 |
| 0.0188048 | 0.0089214 | 0.0286883 | 0.0147059 |
| 0.0188048 | 0.0089214 | 0.0286883 | 0.0364706 |
| 0.0188048 | 0.0093813 | 0.0282284 | 0.0080214 |
| 0.0188048 | 0.0067356 | 0.0308741 | 0.0263158 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0225694 |
| 0.0188048 | 0.0067356 | 0.0308741 | 0.0035088 |
| 0.0188048 | 0.0066715 | 0.0309381 | 0.0203901 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0086806 |
| 0.0188048 | 0.0066715 | 0.0309381 | 0.0053191 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0182292 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0182292 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0060764 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0190972 |
| 0.0188048 | 0.0067986 | 0.0308111 | 0.0199653 |
| 0.0188048 | 0.0067356 | 0.0308741 | 0.0140351 |
| 0.0188048 | 0.0067356 | 0.0308741 | 0.0131579 |
| 0.0188048 | 0.0066715 | 0.0309381 | 0.0159574 |
Tabela 2.5.6: Gráfico de proporções para o refugo

Figura 2.5.4: Gráfico p.
Podemos verificar no gráfico da Figura 2.5.4 a existência de vários pontos fora do limite de controle indicando que o processo não está sob controle estatístico.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
5.2 - Gráfico $np$ - número de defeituosos
O número de defeituosos $np$ se define como o número de itens defeituosos (não conformes) na amostra. A construção dos gráficos $np$ tem por base a distribuição binomial, e este gráfico de controle só pode ser construído quando lidamos com amostras de tamanhos iguais ($n$). Os Limites de Controle são obtidos diretamente da carta $p$ e estão descritos a seguir:
$$LSC = np + 3\sqrt{np(1 - p)};$$
$$LC = np;$$
$$LIC = np - 3\sqrt{np(1 - p)}.$$
Observe que os limites de contole do gráfico np são os limites de controle do gráfico p multiplicado pelo tamanho da amostra “n”.
Exemplo 5.2.1
Ilustraremos a aplicação da carta $np$ com os dados do Exemplo 5.1.1.
$$LSC = np + 3\sqrt{np(1 - p)} = 50 \ast 0,2313 + 3\sqrt{(50 \ast 0,2313) \ast (0,7687)} = 20,51$$
$$LC = np = 11,57$$
$$LIC = np - 3\sqrt{np(1 - p)} = 50 \ast 0,2313 - 3\sqrt{(50 \ast 0,2313) \ast (0,7687)} = 2,62$$
A seguir temos os resultados obtidos pelo Software Action para esse exemplo.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 11.5666667 | 2.6213774 | 20.5119559 |
Tabela 2.5.7: Gráfico NP Para o refugo

Figura 2.5.5: Gráfico np.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
5.3 - Gráfico $c$ - número de defeitos por amostra
Dependendo do tipo de produto é mais natural considerar o número de defeitos por unidade amostral e não o número de itens defeituosos. Cada unidade pode consistir de vários itens, isto é, ela pode ser definida como sendo um subgrupo de itens. O essencial é que nas diferentes unidades amostrais exista a mesma chance de ocorrerem defeitos.
O gráfico $c$ é empregado considerando o número de defeitos por subgrupos, quando todos estes subgrupos forem do mesmo tamanho, isto é, tiverem o mesmo número de itens.
A aplicação do gráfico $c$, usualmente, supõe a distribuição Poisson para a amostra, assim, ela é adquada quando a amostra tem média e variância parecidas.
Duas situações onde o gráfico $c$ é tipicamente aplicável:
- Quando os defeitos estão distribuídos num fluxo mais ou menos contínuo de algum produto onde poder-se-ia definir o número médio de defeitos;
- Quando defeitos de diferentes tipos e origens podem ser encontrados na unidade amostral.
Os limites de controle são:
$$LSC = \overline{c} + 3\sqrt{\overline{c}}$$
$$LC = \overline{c}$$
$$LIC = \overline{c} - 3\sqrt{\overline{c}}$$
em que $\overline{c} = \dfrac{(c_1 + c_2 + \ldots + c_k)}{k}$, sendo que $c_1, c_2, \ldots, c_k$ são o número de defeitos em cada um dos k subgrupos.
Exemplo 5.3.1
A Tabela 2.5.8 apresenta o número de não-conformidades observadas em 26 amostras sucessivas de 100 circuitos impressos. Note que por comodidade limitou-se em 100 o número de não-conformidades possíveis, desta forma temos 26 amostras com 516 não-conformidades.
| Amostra | Não conformidades | Fração de defeituosos |
|---|---|---|
| 1 | 21 | 0,21 |
| 2 | 24 | 0,24 |
| 3 | 16 | 0,16 |
| 4 | 12 | 0,12 |
| 5 | 15 | 0,15 |
| 6 | 5 | 0,05 |
| 7 | 28 | 0,28 |
| 8 | 20 | 0,2 |
| 9 | 31 | 0,31 |
| 10 | 25 | 0,25 |
| 11 | 20 | 0,2 |
| 12 | 24 | 0,24 |
| 13 | 16 | 0,16 |
| 14 | 19 | 0,19 |
| 15 | 10 | 0,1 |
| 16 | 17 | 0,17 |
| 17 | 13 | 0,13 |
| 18 | 22 | 0,22 |
| 19 | 18 | 0,18 |
| 20 | 39 | 0,39 |
| 21 | 30 | 0,3 |
| 22 | 24 | 0,24 |
| 23 | 16 | 0,16 |
| 24 | 19 | 0,19 |
| 25 | 17 | 0,17 |
| 26 | 15 | 0,15 |
Tabela 2.5.8: Dados dos circuitos impressos.
$$\overline{c} = \dfrac{516}{26} = 19,85$$
Desta forma os limites de controle são dados pela seguinte forma
$$LSC = \overline{c} + 3\sqrt{\overline{c}} = 19,85 + 3\sqrt{19,85} = 33,216$$
$$LC = \overline{c} = 19,85$$
$$LIC = \overline{c} - 3\sqrt{\overline{c}} = 19,85 - 3\sqrt{19,85} = 6,48$$
A seguir temos os resultados obtidos pelo Software Action para esse exemplo.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 19.8461538 | 6.4814472 | 33.2108605 |
Tabela 2.5.9: Gráfico C Para o refugo

Figura 2.5.6: Carta de controle.
Após avaliar a carta de controle (Figura 2.5.6), o engenheiro responsável pelo controle de qualidade do setor constatou que existem dois pontos fora de controle. Então foi verificado que a máquina estava descalibrada, foi então proposto que fossem removidas do conjunto de dados as observações 6 e 20 e revisados os limites de controle.
$$\overline{c} = \dfrac{472}{24} = 19,67$$
Desta forma temos os limites de controle:
$$LSC = \overline{c} + 3\sqrt{\overline{c}} = 19,67 + 3\sqrt{19,67} = 32,97$$
$$LC = \overline{c} = 19,67$$
$$LIC = \overline{c} - 3\sqrt{\overline{c}} = 19,67 - 3\sqrt{19,67} = 6,36$$
Logo, a carta de controle com os limites de controle ajustados é dada na Figura 2.5.7.
A seguir temos os resultados obtidos pelo Software Action.
| Linha de centro | Limite Inferior | Limite Superior |
|---|---|---|
| 19.6666667 | 6.362532 | 32.9708014 |
Tabela 2.5.10: Gráfico C Para o refugo (sem os pontos 6 e 20)

Figura 2.5.7: Carta de controle (sem os pontos 6 e 20)
Retirando as observações 6 e 20 podemos observar que os dados encontram-se dentro dos limites de controle.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
5.4 - Gráfico $u$ - taxa de defeitos por unidade
Frequentemente o número de unidades que compõem os subgrupos é variável. Nesses casos estamos interessados em controlar a taxa de defeitos por unidade e, o gráfico a ser utilizado será o Gráfico $u$.
O valor da variável $u$ num subgrupo que contenha $n_i$ unidades amostrais onde sejam encontrados $c$ defeitos, é dado por
$$u = \dfrac{c}{n_i}$$
Para os gráficos $u$ os limites de controle são:
$$LSC = \overline{u} + 3\sqrt{\dfrac{\overline{u}}{n_i}}$$
$$LC = \overline{u}$$
$$LIC = \overline{u} - 3\sqrt{\dfrac{\overline{u}}{n_i}}$$
em que $\overline{u} = \dfrac{(c_1 + c_2 + \ldots + c_k)}{(n_1 + n_2 + \ldots + n_k)},$ sendo que $c_1, c_2, \ldots, c_k$ representam os números de defeitos e $n_1, n_2, \ldots, n_k$ representam os tamanhos dos k subgrupos.
Apresentaremos no Exemplo 5.4.1 o procedimento de como calcular e interpretar um caso onde as amostras têm tamanhos diferentes.
Exemplo 5.4.1
Em uma empresa textil as roupas tingidas são inspecionadas para a ocorrência de defeitos por 50 metros quadrados. Os dados dos 10 lotes de inspeção estão na Tabela 2.5.11. Usaremos estes dados para ajustar uma carta de controle para as não-conformidades por unidades.
| Lote | Quantidade metros quadrados | Não-conformidades (c) | Unidades inspecionadas (n) | Não-conformidades por unidade (u=c/n) |
|---|---|---|---|---|
| 1 | 500 | 14 | 10 | 1,400 |
| 2 | 400 | 12 | 8 | 1,500 |
| 3 | 650 | 20 | 13 | 1,538 |
| 4 | 500 | 11 | 10 | 1,100 |
| 5 | 475 | 7 | 9,5 | 0,737 |
| 6 | 500 | 10 | 10 | 1,000 |
| 7 | 600 | 21 | 12 | 1,750 |
| 8 | 525 | 16 | 10,5 | 1,524 |
| 9 | 600 | 19 | 12 | 1,583 |
| 10 | 625 | 23 | 12,5 | 1,840 |
| TOTAL | 153 | 107,5 |
Tabela 2.5.11: Dados da inspeção.
$$\overline{u} = \dfrac{153}{107,5} = 1,42$$
Notamos que $ \overline{u} $ equivale a razão entre o total de não-conformidades em relação ao número total de inspeções por unidade. Os limites de controle serão calculados individualmente em relação ao tamanho da amostra (ver Tabela 2.5.12).
Os limites de controle para a amostra 1 (Lote 1), considerando tamanho da amostra $n_i = 10$, são dados por
$$LSC = \overline{u} + 3\sqrt{\dfrac{\overline{u}}{n_i}} = 1,42 + 3\sqrt{\dfrac{1,42}{10}} = 2,55$$
$$LC = \overline{u} = 1,42$$
$$LIC = \overline{u} - 3\sqrt{\dfrac{\overline{u}}{n_i}} = 1,42 - 3\sqrt{\dfrac{1,42}{10}} = 0,2895$$
O cálculo dos limites de controle é análogo para as outras amostras.
| Lote i | ni | LSC | LIC |
|---|---|---|---|
| 1 | 10 | 2,550486621 | 0,289513379 |
| 2 | 8 | 2,683922466 | 0,156077534 |
| 3 | 13 | 2,411502357 | 0,428497643 |
| 4 | 10 | 2,550486621 | 0,289513379 |
| 5 | 9,5 | 2,5798548 | 0,2601452 |
| 6 | 10 | 2,550486621 | 0,289513379 |
| 7 | 12 | 2,451988372 | 0,388011628 |
| 8 | 10,5 | 2,523241976 | 0,316758024 |
| 9 | 12 | 2,451988372 | 0,388011628 |
| 10 | 12,5 | 2,431137973 | 0,408862027 |
Tabela 2.5.12: Limites de controle calculados para cada amostra.
A seguir temos os resultados obtidos pelo Software Action para esse exemplo.
| Linha de centro | Limite Inferior | Limite Superior | Fração de Defeituosos |
|---|---|---|---|
| 1.4232558 | 0.2914739 | 2.5550377 | 1.4 |
| 1.4232558 | 0.1578852 | 2.6886264 | 1.5 |
| 1.4232558 | 0.4306174 | 2.4158942 | 1.5384615 |
| 1.4232558 | 0.2914739 | 2.5550377 | 1.1 |
| 1.4232558 | 0.2620721 | 2.5844395 | 0.7368421 |
| 1.4232558 | 0.2914739 | 2.5550377 | 1 |
| 1.4232558 | 0.390085 | 2.4564266 | 1.75 |
| 1.4232558 | 0.3187498 | 2.5277618 | 1.5238095 |
| 1.4232558 | 0.390085 | 2.4564266 | 1.5833333 |
| 1.4232558 | 0.4109593 | 2.4355523 | 1.84 |
Tabela 2.5.13: Gráfico de proporções para o refugo

Figura 2.5.8: Carta de controle para o exemplo.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
Exemplo 5.4.2
Consideremos na tabela a seguir o número de não-conformidades observadas em 26 amostras sucessivas de 100 circuitos impressos. Note que por comodidade limitou-se em 100 o número de não-conformidades possíveis, desta forma temos 26 amostras com 516 não-conformidades.
| Amostra | Não-conformidades |
|---|---|
| 1 | 21 |
| 2 | 24 |
| 3 | 16 |
| 4 | 12 |
| 5 | 15 |
| 6 | 5 |
| 7 | 28 |
| 8 | 20 |
| 9 | 31 |
| 10 | 25 |
| 11 | 20 |
| 12 | 24 |
| 13 | 16 |
| 14 | 19 |
| 15 | 10 |
| 16 | 17 |
| 17 | 13 |
| 18 | 22 |
| 19 | 18 |
| 20 | 39 |
| 21 | 30 |
| 22 | 24 |
| 23 | 16 |
| 24 | 19 |
| 25 | 17 |
| 26 | 15 |
| TOTAL | 516 |
Tabela 2.5.14: Dados dos circuitos impressos.
$$\overline{u} = \dfrac{516}{2600} = 0,1985$$
Podemos notar que $ \overline{u} $ equivale a razão entre o total de não-conformidades em relação ao número total de inspeções por unidade. Neste exemplo as 26 amostras têm tamanhos constantes e iguais a 100, ou seja, $n_i = 100$ para todo $i$.
Com isso, os limites de controle são dados por
$$LSC = \overline{u} + 3\sqrt{\dfrac{\overline{u}}{n_i}} = 0,1985 + 3\sqrt{\dfrac{0,1985}{100}} = 0,33216$$
$$LC = \overline{u} = 0,1985$$
$$LIC = \overline{u} - 3\sqrt{\dfrac{\overline{u}}{n_i}} = 0,1985 - 3\sqrt{\dfrac{0,1985}{100}} = 0,0648$$
A seguir temos os resultados obtidos pelo Software Action para esse exemplo.
| Linha de centro | Limite Inferior | Limite Superior | Fração de Defeituosos |
|---|---|---|---|
| 0.1984615 | 0.0648145 | 0.3321086 | 0.21 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.24 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.16 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.12 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.15 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.05 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.28 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.2 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.31 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.25 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.2 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.24 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.16 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.19 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.1 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.17 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.13 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.22 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.18 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.39 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.3 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.24 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.16 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.19 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.17 |
| 0.1984615 | 0.0648145 | 0.3321086 | 0.15 |
Tabela 2.5.15: Gráfico de proporções para o refugo

Figura 2.5.9: Carta de controle para o exemplo.
Podemos observar que foram detectados dois pontos a mais de 3 desvios padrão da linha central, indicando uma possível causa especial de variação.
Para entender como executar essa função do Software Action, você pode consultar o manual do usuário.
5.5 - Gráfico $Czip$
O gráfico de controle $Czip$ é uma alternativa ao gráfico $c$ e é indicado quando os dados de contagem apresentam excesso de zeros. A distribuição de Poisson clássica não prevê excesso de zeros nas contagens, e a aplicação do gráfico $c$ nesses casos pode levar a interpretações incorretas, pois a suposição de variância igual à média (característica da Poisson) é violada.
Essa situação é comum em diversos contextos industriais, tais como:
- Processos com alta qualidade (muitos períodos sem defeitos);
- Monitoramento de falhas raras;
- Controle de partículas em ambientes limpos;
- Dados de inspeção onde eventos defeituosos são pouco frequentes.
O modelo ZIP (Poisson Inflacionada de Zeros) é uma extensão da distribuição de Poisson e corrige o problema do excesso de zeros adicionando um novo parâmetro π. Com isso, esse novo modelo assume dois parâmetros:
-
π: é a probabilidade de inflação, em outras palavras, a proporção de zeros extras no modelo;
-
λ: é a taxa média de ocorrência de defeitos, ou seja, o número esperado de defeitos considerando as situações em que o processo está sujeito à ocorrência de defeitos.
Os parâmetros π e λ podem ser estimados pelo método da máxima verossimilhança. Por fim, a função de densidade de probabilidade da distribuição de Poisson Inflacionada de Zeros é dada por:
$$P(Y = y) = \begin{cases}
\pi + (1-\pi)e^{-\lambda}, \qquad y=0 \
\
\dfrac{(1-\pi)(e^{-\lambda} \lambda^y)}{y!}, \quad y = 1,2,…
\end{cases}$$
Uma vez estimados os parâmetros, o gráfico de controle $Czip$ é construído de forma semelhante ao gráfico $c$ tradicional, porém com ajustes na média e na variância do processo. Os limites podem ser calculados de duas formas:
i. Sem considerar a inflação de zeros:
$$LSC = \hat{\lambda} + 3 \sqrt{\hat{\lambda}}$$ $$LC = \hat{\lambda}$$ $$LIC = \hat{\lambda} - 3 \sqrt{\hat{\lambda}}$$
ii. Considerando a inflação de zeros:
$$LSC = (1-\hat{\pi})\hat{\lambda} + 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1+\hat{\pi}\hat{\lambda})}$$ $$LC = (1-\hat{\pi})\hat{\lambda}$$ $$LIC = (1-\hat{\pi})\hat{\lambda} - 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1+\hat{\pi}\hat{\lambda})}$$
Exemplo 5.5.1
Consideremos na tabela a seguir o número de não-conformidades observadas em 30 amostras de tamanho 1. Note que há uma inflação de zeros nos dados.
| Bacteria | Tamanho amostral |
|---|---|
| 0 | 1 |
| 1 | 1 |
| 0 | 1 |
| 0 | 1 |
| 7 | 1 |
| 0 | 1 |
| 0 | 1 |
| 2 | 1 |
| 3 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 1 | 1 |
| 3 | 1 |
| 0 | 1 |
| 4 | 1 |
| 0 | 1 |
| 1 | 1 |
| 0 | 1 |
| 0 | 1 |
| 5 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 2 | 1 |
| 0 | 1 |
Tabela 2.5.15: Dados de bactérias.
Com $\hat{\lambda} = 2,706$ e $\hat{\pi} = 0,643$:
$$LSC = (1-\hat{\pi})\hat{\lambda} + 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1+\hat{\pi}\hat{\lambda})} = (0,9667) + 3 \sqrt{0,9667(1+0,643 \times 2,706)} = 5,85$$ $$LC = (1-\hat{\pi})\hat{\lambda} = (1-0,643)2,706 = 0,9667$$ $$LIC = (1-\hat{\pi})\hat{\lambda} - 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1+\hat{\pi}\hat{\lambda})} = (0,9667) - 3 \sqrt{0,9667(1+0,643 \times 2,706)} = -3,92$$
Dado que se trata de dados de contagem, caso o limite inferior de controle apresente um valor negativo, este é ajustado para zero.
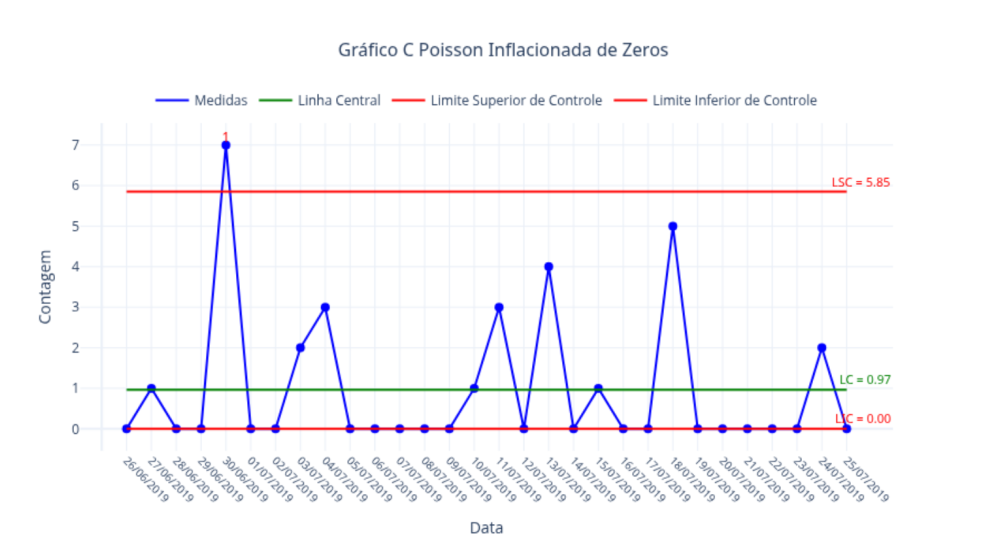
Figura 2.5.10: Carta de controle $czip$.
5.6 - Gráfico $g$
O gráfico $g$ se refere ao gráfico de controle para o tempo total até a primeira contagem na amostra. Pode ser usado em processos que os defeitos se apresentam em “conglomerados” (clusters). Este gráfico supõe a distribuição geométrica para a amostra. Assim, o modelo de probabilidade se baseia em: $$p(x) = p(1-p)^{x-a},$$ onde a é o número mínimo possível de eventos (ex: $a=0$). Para estimar $p$, o estimador é baseado na média de todos os defeitos, obtido pelo método da máxima verossimilhança: $$\hat{p} = \frac{1}{\bar{\bar{x}} - a + 1}$$
Sendo $t_1,t_2,\dots, t_m$ com $m$ amostras, o tempo até a primeira contagem por amostra, cada uma de tamanho $n$. O tempo médio de defeitos por amostra é $\bar{t}$, assim a média de todos os defeitos é $\bar{\bar{x}} = \frac{\bar{t}}{n}$. E, com o estimador $\hat{p}$, têm-se: $$\frac{\bar{t}}{n} = \frac{1-\hat{p}}{\hat{p}} + a$$
A variância da distribuiçao geométrica então: $$\frac{1-\hat{p}}{\hat{p}^2} = \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)$$
Portanto, os limites de controle são dados por: $$LSC = \bar{t} + 3 \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$ $$LC = \bar{t}$$ $$LIC = \bar{t} - 3 \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$
Adota-se $a=0$ por se tratar da parametrização da distribuição geométrica com suporte iniciado em zero.
Exemplo 5.6.1
Consideremos na tabela a seguir o número de dias até a ocorrência de uma não-conformidade em 17 amostras de tamanho 1.
| Dias | Tamanho amostral |
|---|---|
| 15 | 1 |
| 64 | 1 |
| 21 | 1 |
| 33 | 1 |
| 39 | 1 |
| 3 | 1 |
| 99 | 1 |
| 66 | 1 |
| 43 | 1 |
| 0 | 1 |
| 114 | 1 |
| 11 | 1 |
| 5 | 1 |
| 51 | 1 |
| 19 | 1 |
| 1 | 1 |
| 5 | 1 |
Tabela 2.5.16: Dados de dias até a falha.
$$LSC = \bar{t} + 3 \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)} = 34,647 + 3 \sqrt{ 1 \left( \frac{34,647}{1} - 0 \right) \left( \frac{34,647}{1} -0+1 \right)} = 140,078$$ $$LC = \bar{t} = 34,647$$ $$LIC = 34,647 - 3 \sqrt{\left( \frac{34,647}{1}\right) \left( \frac{34,647}{1}+1 \right)} = -72,78$$
Dado que se trata de dados de contagem de tempo, caso o limite inferior de controle apresente um valor negativo, este é ajustado para zero.
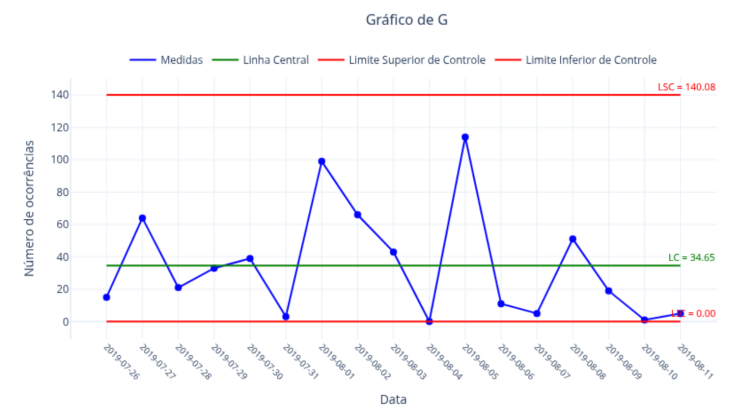
Figura 2.5.11: Carta de controle $g$
5.7 - Gráfico $h$
O gráfico $h$ monitora o tempo até a primeira contagem na amostra, supondo a distribuição geométrica ou binomial negativa para a amostra. Pode ser usada em casos que o interesse é a taxa média do tempo em vez do total. Assim como no gráfico $g$, o estimador de $p$ permanece $\hat{p} = \frac{1}{\bar{\bar{x}} - a + 1}$. No entanto, a estatística monitorada aqui é $\bar{x} = \frac{T}{n}$, onde $T$ é o total de defeitos na amostra de tamanho $n$. A variância nesse caso é dado por:
$$\frac{1-\hat{p}}{n\hat{p}^2} = \frac{1}{n} \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)$$ Portanto, os limites de controle são dados por: $$LSC = \frac{\bar{t}}{n} + \frac{3}{\sqrt{n}} \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$ $$LC = \frac{\bar{t}}{n}$$ $$LIC = \frac{\bar{t}}{n} - \frac{3}{\sqrt{n}} \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$
Adota-se $a=0$ por se tratar da parametrização da distribuição geométrica com suporte iniciado em zero.
Exemplo 5.7.1
Consideremos na tabela a seguir o número de dias até a ocorrência de uma não-conformidade em 30 amostras de tamanho 5.
| Dias | Tamanho amostral |
|---|---|
| 27 | 5 |
| 16 | 5 |
| 19 | 5 |
| 20 | 5 |
| 25 | 5 |
| 17 | 5 |
| 16 | 5 |
| 19 | 5 |
| 16 | 5 |
| 45 | 5 |
| 23 | 5 |
| 32 | 5 |
| 28 | 5 |
| 24 | 5 |
| 13 | 5 |
| 27 | 5 |
| 44 | 5 |
| 14 | 5 |
| 24 | 5 |
| 31 | 5 |
| 32 | 5 |
| 35 | 5 |
| 42 | 5 |
| 21 | 5 |
| 23 | 5 |
| 25 | 5 |
| 17 | 5 |
| 17 | 5 |
| 38 | 5 |
| 30 | 5 |
Tabela 2.5.16: Dados de dias até a falha.
$$LSC = \frac{\bar{t}}{n} + \frac{3}{\sqrt{n}} \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)} = 5,067 + \frac{3}{\sqrt{5}} \sqrt{ 5 \left( 5,067 - 0 \right) \left( 5,067 -0+1 \right)} = 21,701$$ $$LC = \frac{\bar{t}}{n} = 5,067$$ $$LIC = \frac{\bar{t}}{n} - \frac{3}{\sqrt{n}} \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)} = 5,067 - \frac{3}{\sqrt{5}} \sqrt{ 5 \left( 5,067 - 0 \right) \left( 5,067 -0+1 \right)} = -11,567$$
Dado que se trata de dados de contagem de tempo, caso o limite inferior de controle apresente um valor negativo, este é ajustado para zero.
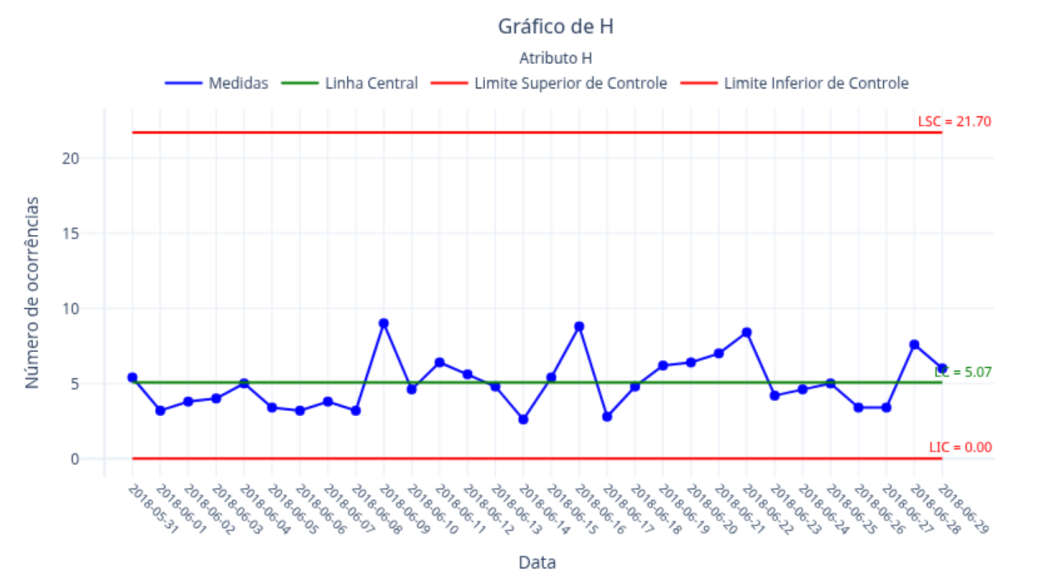
Figura 2.5.12: Carta de controle $h$
5.8 - Gráfico Empírico
O gráfico de controle empírico é uma alternativa não paramétrica aos gráficos clássicos de Shewhart. Por se tratar de uma abordagem não paramétrica, não assume que os dados seguem uma distribuição de probabilidade específica, sendo particularmente útil em situações nas quais a normalidade não pode ser garantida ou quando os dados apresentam assimetria ou outliers. Nessa abordagem, os limites de controle são derivados diretamente da distribuição empírica dos dados observados. Um método simples consiste no uso de quantis empíricos, que são obtidos a partir da ordenação dos dados históricos do menor para o maior valor. Na abordagem clássica de controle estatístico de processo, os limites são definidos como três desvios padrão acima e abaixo da média, correspondendo a um intervalo de aproximadamente 99,73$\char37$, assumindo distribuição normal. Esse intervalo equivale, em termos probabilísticos, aos quantis 0,00135 e 0,99865. Para adaptar esse conceito à abordagem empírica, os limites podem ser definidos diretamente a partir desses quantis, sem assumir normalidade. Assim, para uma variável x (por exemplo, número de defeitos por amostra), os limites podem ser estabelecidos como:
- LSC (Limite Superior de Controle): quantil da porcentagem desejada (ex.: 0,99865)
- LC (Linha Central): mediana da distribuição (recomendado por maior robustez)
- LIC (Limite Inferior de Controle): quantil da porcentagem desejada (ex.: 0,00135)
A utilização da mediana como linha central é recomendada por ser menos sensível a valores extremos, aumentando a robustez do método.
Exemplo 5.7.1
Consideremos na tabela a seguir da contagem de não-conformidade em 20 amostras de tamanho 1, porém não foi suposto nenhuma distribuição para os dados. Por esse motivo, será usado a carta controle empírica.
| Dias | Tamanho amostral |
|---|---|
| 5 | 1 |
| 27 | 1 |
| 31 | 1 |
| 1 | 1 |
| 0 | 1 |
| 15 | 1 |
| 22 | 1 |
| 45 | 1 |
| 23 | 1 |
| 6 | 1 |
| 5 | 1 |
| 105 | 1 |
| 9 | 1 |
| 6 | 1 |
| 1 | 1 |
| 8 | 1 |
| 81 | 1 |
| 9 | 1 |
| 7 | 1 |
| 4 | 1 |
Tabela 2.5.17: Dados de dias até a falha.
$LSC$: quantil 99,865$\char37$ $=104.3844$
$LC$: mediana (quantil 50$\char37$) $=8.5$
$LIC$: quantil 0,135$\char37$ $= 0.02565$
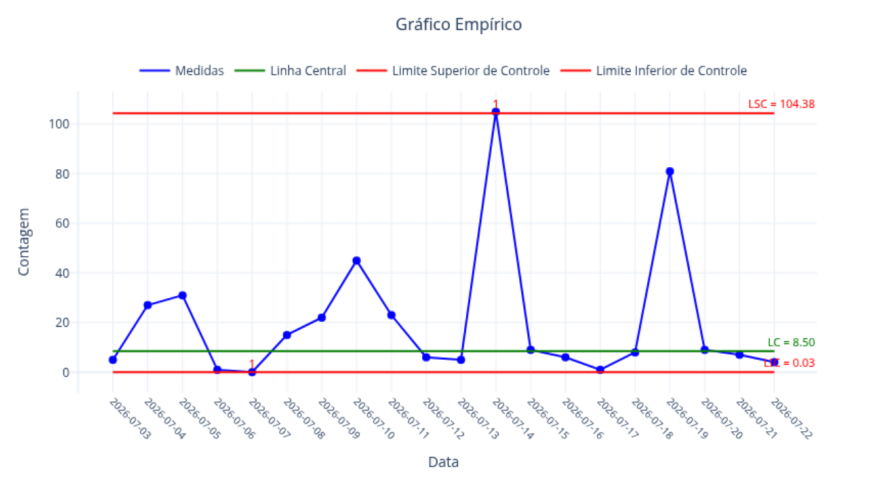
Figura 2.5.13: Carta de controle Empírico
5.9 - Carta controle para dados microbiologicos
No cenário farmacêutico e biotecnologia, a garantia da qualidade e a mitigação de riscos de contaminação dependem de um monitoramento e controle robustos. Entre as principais áreas de aplicação deste processo, destacam-se:
- a validação de limpeza, essencial para comprovar a eliminação eficaz de resíduos químicos e microbiológicos entre os lotes de produção;
- a avaliação do sistema de água, que assegura a pureza contínua do insumo mais crítico e utilizado nos processos de fabricação;
- o monitoramento ambiental, responsável por avaliar a carga microbiana e de partículas nas áreas classificadas
Esses pilares fundamentam as Boas Práticas de Fabricação (BPF) assegurando que o ambiente, os insumos e as superfícies de contato atendam aos mais altos padrões de segurança e integridade regulatória.
5.9.1 - Dados Microbiológicos
No contexto microbiológico, o propósito da validação é monitorar e limitar a proliferação de micro-organismos (bactérias, fungos e leveduras) e a presença de endotoxinas bacterianas nas superfícies dos equipamentos após a limpeza. Diferente dos resíduos inertes, os contaminantes biológicos possuem a capacidade de se multiplicar caso encontrem condições favoráveis de umidade e nutrientes, tornando o controle microbiológico um desafio dinâmico.
A validação microbiológica está diretamente ligada ao tempo e às condições de armazenamento dos equipamentos. E o monitoramento desse processo consiste na contagem de unidades formadoras de colônias (UFC), presença ou não de muitos valores zero e a presença ou não de censura. Por esse motivo, a definição rigorosa de limites aceitáveis torna-se fundamental.
5.9.2 - Definição de Limites de Alerta e Ação
O limite de ação é definido como um valor relevante estabelecido (por exemplo, níveis microbiológicos ou de partículas no ar) que, quando excedido, deve acionar uma investigação apropriada e a implementação de ações corretivas com base nessa investigação. se excedido, exige acompanhmaneto imediato e ação corretiva.
Por outro lado, o limite de alerta corresponde a um valor que fornece um aviso precoce de possível desvio das condições normais de operação e do estado validado. Esse limite não exige necessariamente ação corretiva imediata, mas deve desencadear investigação, monitoramento e acompanhamento do processo.
Essa abordagem é amplamente aplicada em ambientes industriais, especialmente quando os dados não apresentam normalidade, são assimétricos ou contêm outliers. Nesses casos, modelos paramétricos podem não representar adequadamente a variabilidade real do processo.
Para definição prática desses limites em gráficos empíricos, é comum utilizar:
- Limite de ação: quantil 0,99865 (equivalente a aproximadamente ±3σ em uma distribuição normal)
- Limite de alerta: quantil 0,975 (equivalente a aproximadamente ±2σ)
Alternativamente, outros quantis podem ser adotados com base no conhecimento do processo, criticidade e volume de dados disponíveis.
Recomenda-se que os limites de alerta sejam definidos com base em dados históricos de rotina e análises de tendência, sendo revisados periodicamente. O limite de ação é representado pelo limite de controle (superior ou inferior), caso esse limite for acima do limite de especificação (LSE), é truncado no limite de especificação.
Além disso, a avaliação do processo não deve se limitar a pontos fora dos limites. Deve-se considerar também:
- tendências;
- ocorrências repetidas próximas aos limites;
- padrões não aleatórios nos dados.
Vantagens e Desvantagens
Vantagens:
- Não depende de suposição de distribuição;
- Maior robustez frente a outliers e assimetria;
- Simplicidade de implementação e interpretação;
- Melhor aderência a dados reais em ambientes industriais.
Desvantagens:
- Requer volume adequado de dados históricos para estimar quantis com precisão;
- Pode produzir estimativas instáveis em quantis extremos quando a amostra é pequena;
- Pode ser menos eficiente estatisticamente do que métodos paramétricos quando a distribuição do processo é conhecida.
5.9.3 - Gráfico de controle para dados microbiológicos
A escolha da distribuição estatística é fundamental para a definição correta dos limites de controle. No caso da contagem microbiana, as principais cartas de controle utilizadas são:
- Gráfico $c$, associado à distribuição de Poisson
- Gráfico $czip$, associado à distribuição de Poisson inflacionada de zeros
- Gráfico $g$, associado à distribuição geométrica
- Gráfico Empírico, alternativa não paramétrica
O cálculo do limite de alerta para cada gráfico varia por serem provenientes de distribuições diferentes.
a) Gráfico $c$ para dados microbiológicos
Dados microbiológicos de distribuição Poisson são dados de contagem de bactérias por amostra. Este evento ocorre de maneira aleatória a uma taxa média definida $\lambda$.
Como o objetivo do controle microbiológico é detectar aumentos na contaminação, o limite inferior de controle é desconsiderado, pois contagens iguais a zero são o cenário ideal. Assim, os limites para a carta controle utilizadas são:
- Limite Superior de Controle (LSC) ou Limite de ação: $$LSC = \hat{\lambda} + 3 \sqrt{\hat{\lambda}}$$
- Limite Central (LC): $$LC = \hat{\lambda}$$
- Limite de Alerta (LA): quantil da distribuição em $97,5 \char37$
O parâmetro $\lambda$ é justamente a contagem esperada: $$\overline{c} = \displaystyle \frac{\sum^k_{i=1} c_i}{k}$$
Exemplo 5.9.1
| Bacteria | Tamanho Amostra |
|---|---|
| 1 | 1 |
| 4 | 1 |
| 2 | 1 |
| 1 | 1 |
| 6 | 1 |
| 5 | 1 |
| 5 | 1 |
| 1 | 1 |
| 1 | 1 |
| 1 | 1 |
| 1 | 1 |
| 1 | 1 |
| 1 | 1 |
| 1 | 1 |
| 7 | 1 |
| 6 | 1 |
| 7 | 1 |
| 1 | 1 |
| 7 | 1 |
| 4 | 1 |
| 7 | 1 |
Tabela 2.5.18: Contagem de bactérias.
Calculamos os limites de controle para o gráfico de contagem: $$LC = \overline{c} = \displaystyle \frac{\sum^k_{i=1} c_i}{k} = \frac{1+4+ \dots +7}{21} = 3,3333$$ $$LSC \ (\text{ou Limite de Ação}) = \overline{c} + 3 \times \sqrt{\overline{c}} = 3,3333 + 3 \times \sqrt{3,3333} = 8,8104$$
Para o cálculo do Limite de Alerta, considera-se a distribuição Poisson com o parâmetro lambda $\lambda$ igual a $\overline{c}$ e se calcula o quantil: $$P(X≤x) ≥ 0.975$$ Assim,
$$LA = 7$$
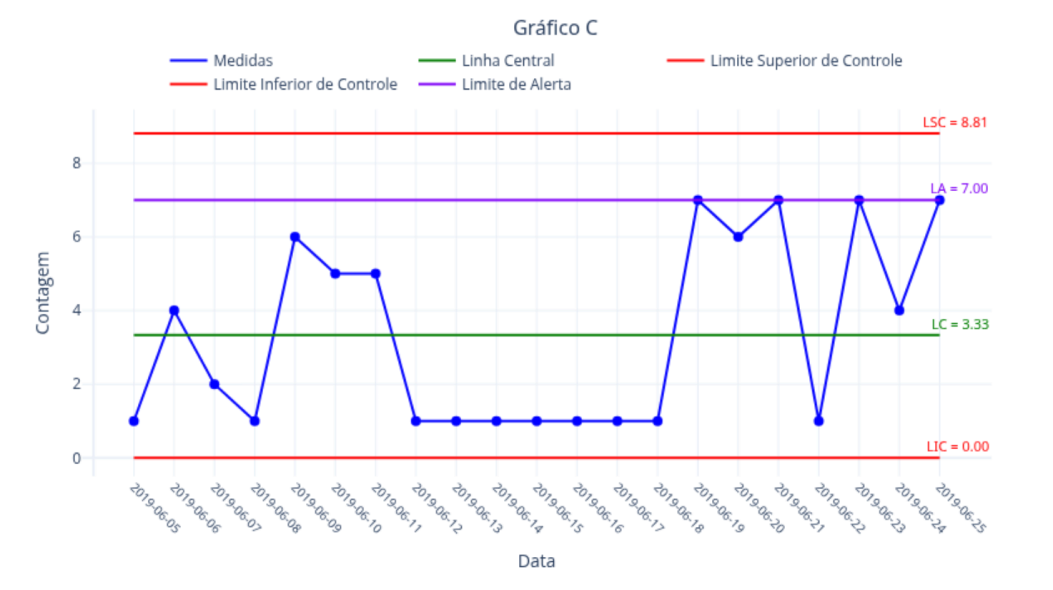
Figura 2.5.14: Carta de controle $c$ para dados microbiológicos.
b) Gráfico $Czip$ para dados microbiológicos
Dados microbiológicos de distribuição Poisson inflacionada de zero são dados de contagem de bactérias por amostra, ocorre quando a contagem tem excesso de zeros. Trata-se de uma mescla entre as distribuições Poisson e Bernoulli, sendo assim a mais adequada para descrever os resultados. Este evento ocorre de maneira aleatória, contando com dois parâmetros:
-
π: a probabilidade de inflação, em outras palavras, a proporção de zeros extras no modelo;
-
λ: a taxa média de ocorrência de defeitos, ou seja, o número esperado de defeitos considerando as situações em que o processo está sujeito à ocorrência de defeitos.
Como o objetivo do controle microbiológico é detectar aumentos na contaminação, o limite inferior de controle é desconsiderado, pois contagens iguais a zero são o cenário ideal. Assim, os limites para a carta controle utilizadas são:
- Limite Superior de Controle (LSC) ou Limite de Ação: $$LSC = (1-\hat{\pi})\hat{\lambda} + 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1+\hat{\pi}\hat{\lambda})}$$
- Limite Central (LC): $$LC = (1-\hat{\pi})\hat{\lambda}$$
- Limite de Alerta (LA): quantil da distribuição em $97,5 \char37$
Exemplo 5.9.2
| Bacteria | Tamanho Amostra |
|---|---|
| 0 | 1 |
| 1 | 1 |
| 0 | 1 |
| 0 | 1 |
| 7 | 1 |
| 0 | 1 |
| 0 | 1 |
| 2 | 1 |
| 3 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 1 | 1 |
| 3 | 1 |
| 0 | 1 |
| 4 | 1 |
| 0 | 1 |
| 1 | 1 |
| 0 | 1 |
| 0 | 1 |
| 5 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 0 | 1 |
| 2 | 1 |
| 0 | 1 |
Tabela 2.5.19: Contagem de bactérias.
Temos que $\hat{\lambda} = 2.7063$ e $\hat{\pi} = 0.6428$
Calculamos os limites de controle para o gráfico de contagem: $$LC = 0,9667$$ $$LSC \ (\text{ou Limite de Ação}) = (1-\hat{\pi})\hat{\lambda} + 3 \sqrt{(1-\hat{\pi})\hat{\lambda}(1-\hat{\pi}\hat{\lambda})} $$ $$ = (1-0,6428133) \times 2,706335 + 3 \sqrt{(1-0,6428133) \times 2,706335 \times (1-0,6428133 \times 2,706335)}$$ $$= 5,848788$$
Para o cálculo do Limite de Alerta, considera-se a distribuição Poisson inflacionada de zeros e se calcula o quantil de $p$ da seguinte forma:
$$Q(p)\begin{cases}
0, \qquad \qquad \qquad \quad \text{se } p \leq \pi \
Q_{\text{Poisson}} \left( \frac{p- \hat{\pi}}{1-\hat{\pi}}, \hat{\lambda} \right), \quad \text{se } p > \pi
\end{cases}$$
Assim, o Limite de alerta é o quantil da Poisson com a probabilidade ajustada $\frac{0,975 - 0,6428133}{1 - 0,6428133} = 0,93$
$$LA = 5$$
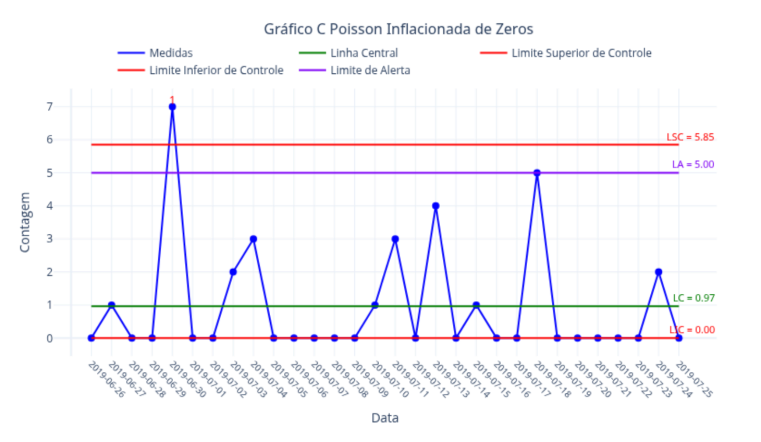
Figura 2.5.15: Carta de controle $czip$ para dados microbiológicos.
c) Gráfico $g$ para dados microbiológicos
Dados microbiológicos de distribuição Geométrica são o número de dias até a primeira ocorrência de contagem microbiana. Aqui é desejado que o sucesso ocorra no máximo de dias (repetições) possíveis.
Se a probabilidade de sucesso de cada tentativa é $p$, então a probabilidade de $n$ tentativas serem necessárias para ocorrer um sucesso é $P(X = k) = (1-p)^k p$, onde $k$ é o número de dias e $p$ é a probabilidade de sucesso. O parâmetro $p$ é estimado como : $\hat{p} = \frac{n}{(\sum t + n)}$
Como o objetivo do controle microbiológico é detectar aumentos na contaminação, o limite superior de controle é desconsiderado, pois é desejado que o sucesso ocorra no máximo de dias possíveis. O interesse está no Limite Inferior de Controle, pois o perigo está em encontrar contaminação rápido demais. Assim, os limites para a carta controle utilizadas são:
- Limite Central (LC): $$LC = \bar{t}$$
- Limite Inferior de Controle (LIC) ou Limite de Ação: $$LIC = \bar{t} - 3 \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$ Adota-se $a=0$ por se tratar da parametrização da distribuição geométrica com suporte iniciado em zero.
- Limite de Alerta (LA): quantil da distribuição em $20 \char37$.
O limite de alerta representa o número mínimo de dias em que o processo apresenta apenas observações conformes, com probabilidade de $80\char37$.
Exemplo 5.9.3
| Início | Fim | Dias | Tamanho Amostra |
|---|---|---|---|
| 3-Jan | 18-Jan | 15 | 1 |
| 20-Jan | 25-Mar | 64 | 1 |
| 27-Mar | 17-Apr | 21 | 1 |
| 18-Apr | 21-May | 33 | 1 |
| 22-May | 30-Jun | 39 | 1 |
| 1-Jul | 4-Jul | 3 | 1 |
| 5-Jul | 12-Oct | 99 | 1 |
| 13-Oct | 18-Dec | 66 | 1 |
| 19-Dec | 31-Jan | 43 | 1 |
| 1-Feb | 1-Feb | 0 | 1 |
| 2-Feb | 27-May | 114 | 1 |
| 28-May | 8-Jun | 11 | 1 |
| 9-Jun | 14-Jun | 5 | 1 |
| 15-Jun | 5-Aug | 51 | 1 |
| 6-Aug | 25-Aug | 19 | 1 |
| 26-Aug | 27-Aug | 1 | 1 |
| 28-Aug | 2-Sep | 5 | 1 |
Tabela 2.5.20: Contagem de dias.
Calculamos os limites de controle para o gráfico: $$LC = \overline{t} = 34,647$$ $$LIC = \bar{t} - 3 \sqrt{ n \left( \frac{\bar{t}}{n} - a \right) \left( \frac{\bar{t}}{n} -a+1 \right)}$$ $$ = 34,647 - 3 \sqrt{ 1 \left( \frac{34,647}{1} - 0 \right) \left( \frac{34,647}{1} - 0 + 1 \right) }$$ $$= - 67,783$$ Dado que se trata de dados de contagem de tempo, caso o limite inferior de controle apresente um valor negativo, este é ajustado para zero.
Para o cálculo do Limite de Alerta, considera-se a distribuição Geométrica com a probabilidade de sucesso $\hat{p}$ igual a $\frac{n}{(\sum t + n)}$ e se calcula o quantil: $$P(X≤x) ≥ 0.2$$
Assim,
$$LA = 7$$
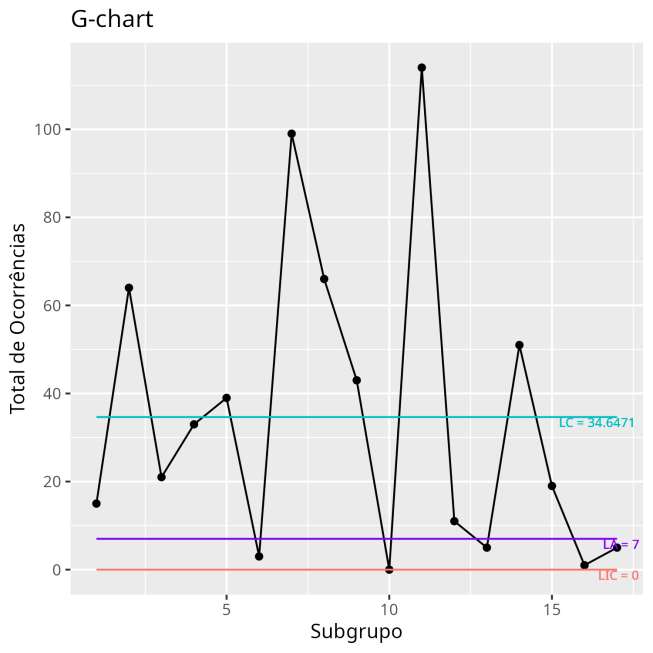
Figura 2.5.16: Carta de controle $g$ para dados microbiológicos.
d) Gráfico Empírico para dados microbiológicos
Dados microbiológicos empíricos não assumem uma distribuição de probabilidade específica e são dados de contagem de bactérias por amostra.
Como o objetivo do controle microbiológico é detectar aumentos na contaminação, o limite inferior de controle é desconsiderado, pois contagens iguais a zero são o cenário ideal. Assim, os limites para a carta controle utilizadas são:
- LSC (Limite Superior de Controle) ou Limite de Ação: quantil de 0,99865
- LC (Linha Central): mediana da distribuição
- LA (Limite de Alerta): quantil de 0,975
Exemplo 5.9.4
| Contagem | Tamanho amostral |
|---|---|
| 5 | 1 |
| 27 | 1 |
| 31 | 1 |
| 1 | 1 |
| 0 | 1 |
| 15 | 1 |
| 22 | 1 |
| 45 | 1 |
| 23 | 1 |
| 6 | 1 |
| 5 | 1 |
| 14 | 1 |
| 9 | 1 |
| 6 | 1 |
| 1 | 1 |
| 8 | 1 |
| 81 | 1 |
| 9 | 1 |
| 7 | 1 |
| 4 | 1 |
Tabela 2.5.21: Dados de contagem de bactérias.
$LSC$ ou Limite de Ação: quantil $99,865\char37$ $=104,3844$
$LC$: mediana (quantil $50\char37$) $=8,5$
$LA$: quantil $97,5\char37$ $= 93,6$
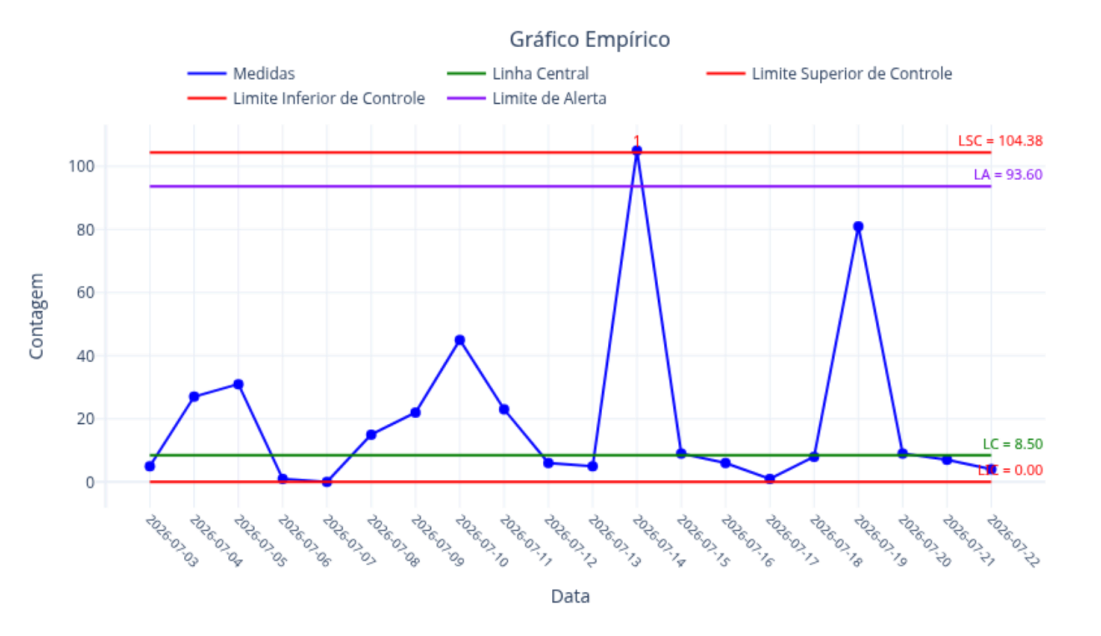
Figura 2.5.17: Carta de controle Empírico para dados microbiológicos.